NEWS

Perché il controllo torbidità della birra è essenziale in ogni birrificio?

Perché il controllo torbidità della birra è essenziale in ogni birrificio?

Il controllo torbidità della birra è uno degli aspetti più delicati dell’intero processo produttivo brassicolo: da esso dipendono la limpidezza percepita dal consumatore, la stabilità del prodotto nel tempo e l’efficienza stessa dell’impianto. Da oltre trent’anni Optek è il punto di riferimento per i birrifici italiani, e non esiste praticamente impianto industriale per la produzione di birra che non integri, in almeno una fase, strumentazione Optek dedicata proprio a questo scopo.

il controllo torbidità della birra fa davvero la differenza?

Affidarsi solo alla valutazione visiva del personale o ai campionamenti periodici di laboratorio non è più sufficiente per garantire standard qualitativi elevati e costanti. Un sistema di controllo torbidità della birra in linea, continuo e automatizzato, permette di intervenire in tempo reale su ogni fase critica del processo, riducendo perdite di prodotto, tempi di lavorazione e costi di gestione.

Haze Control/DTF16: il controllo torbidità della birra durante la filtrazione

Il modello Haze Control/DTF16 di Optek rileva la torbidità misurando un doppio angolo di diffusione della luce, a 11° e 90°, offrendo un controllo qualitativo molto preciso durante la filtrazione finale, indipendentemente dal colore o dalla variazione di colore del prodotto.

  • il canale a 11° è sensibile ai cambiamenti nelle dimensioni delle particelle e rileva immediatamente rotture del filtro o eventi anomali
  • il canale a 90° monitora costantemente la trasparenza della birra per garantirne la qualità

Installando il sensore a valle del filtro si individua tempestivamente un’eventuale rottura dello stesso, prevenendo il “fuori specifica” del prodotto. Per approfondire puoi anche leggere questo articolo.

Abbinando i modelli AS16-N o AF16-N a monte del filtro, è inoltre possibile monitorare la torbidità in ingresso per evitare intasamenti o sovraccarichi, oltre a ottimizzare il processo di controlavaggio misurando la torbidità dell’acqua, con conseguente risparmio di tempo, energia e risorse idriche.
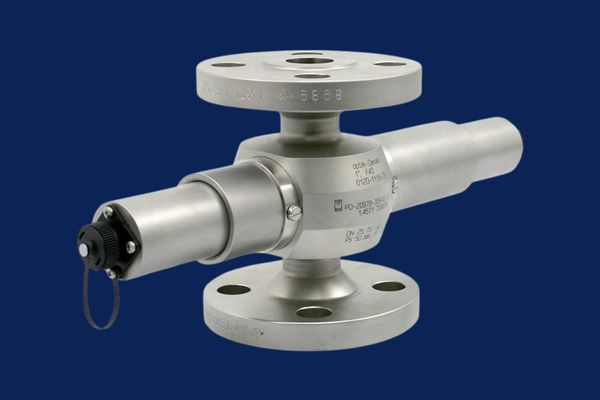
Sensore Optek per il controllo della torbidità della birra installato su linea di processo

Dosaggio additivi e ottimizzazione del filtro

Il dosaggio degli additivi di filtrazione, come le farine fossili o il PVPP, può essere gestito con precisione grazie a un sensore Optek ad assorbimento o a diffusione di luce. Un dosaggio ottimizzato riduce costi e tempi di filtrazione garantendo comunque la qualità finale del prodotto. Utilizzando il canale di assorbimento a 0° del sensore DTF16, è inoltre possibile misurare la torbidità fino a 500 EBC, controllando così anche la preparazione dell’impacchettamento dell’elemento filtrante.

Torbidità in produzione: dal tino di filtrazione al bollitore

La valutazione della chiarezza del prodotto in uscita dal tino di filtrazione è tradizionalmente affidata al personale di fabbrica, ma oggi viene più efficacemente misurata con un torbidimetro a diffusione di luce modello TF16-N. Questo strumento monitora in continuo la concentrazione di solidi, deviando automaticamente il flusso verso il bollitore al raggiungimento della chiarezza desiderata.

Nei filtri pressa, lo stesso principio consente di valutare sia la qualità della filtrazione sia eventuali rotture, misurando concentrazioni molto basse con il segnale a 11° e campi più ampi con il fascio diretto, con allarmi automatici in caso di anomalie.
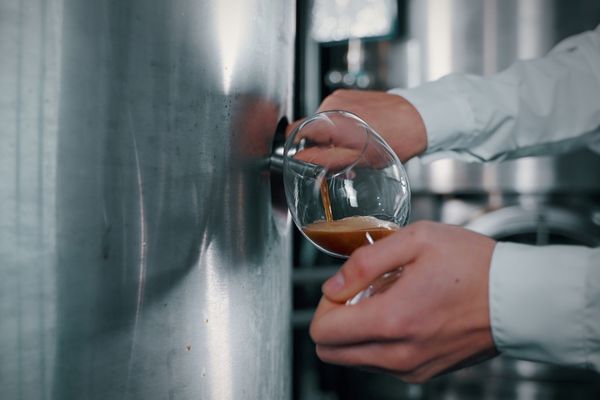
Campione di birra prelevato da un fermentatore in acciaio per la verifica della limpidezza

Separazione e gestione del lievito

Anche nei separatori centrifughi il controllo torbidità gioca un ruolo chiave: un fotometro ad assorbimento NIR in uscita permette di attivare gli scarichi solo quando viene effettivamente rilevato lievito, mentre un secondo sensore in ingresso consente di valutare in tempo reale il carico di solidi, prevenendo blocchi macchina e ottimizzando la resa della centrifuga.

OTTIENI ORA qualità e risparmio PER IL TUO BIRRIFICIO

Che si tratti di filtrazione, separazione o gestione del lievito, un efficace controllo torbidità della birra consente di ridurre sprechi di acqua, energia e prodotto, assicurando al contempo una qualità costante e riconoscibile dal consumatore in ogni lotto prodotto.
Primo piano di birra chiara con schiuma, esempio di limpidezza e qualità del prodotto finito
Limpidezza e qualità costante sono il risultato diretto di un controllo torbidità efficace

I sensori e i sistemi Optek per il controllo torbidità della birra sono disponibili da noi di Tecnova HT. Contattaci per una consulenza personalizzata e scopri la soluzione più adatta al tuo impianto. Seguici anche su LinkedIn.
Articolo precedente
Convertitore Fotometrico Serie X56 Modello 556 e 156
Articolo successivo
Industria Chimica, la tradizione Italiana con la strumentazione Tedesca

Post correlati

Perché il controllo torbidità della birra è essenziale in ogni birrificio?

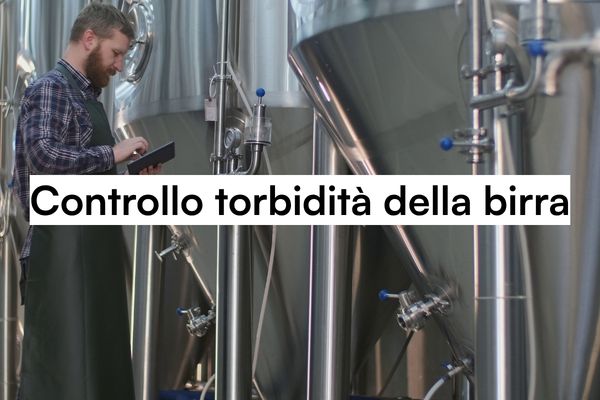
Tecnico controlla la torbidità della birra su tablet in un birrificio industriale con serbatoi in acciaio inox

Il controllo torbidità della birra è uno degli aspetti più delicati dell’intero processo produttivo brassicolo: da esso dipendono la limpidezza percepita dal consumatore, la stabilità del prodotto nel tempo e l’efficienza stessa dell’impianto. Da oltre trent’anni Optek è il punto di riferimento per i birrifici italiani, e non esiste praticamente impianto industriale per la produzione di birra che non integri, in almeno una fase, strumentazione Optek dedicata proprio a questo scopo.

il controllo torbidità della birra fa davvero la differenza?

Affidarsi solo alla valutazione visiva del personale o ai campionamenti periodici di laboratorio non è più sufficiente per garantire standard qualitativi elevati e costanti. Un sistema di controllo torbidità della birra in linea, continuo e automatizzato, permette di intervenire in tempo reale su ogni fase critica del processo, riducendo perdite di prodotto, tempi di lavorazione e costi di gestione.

Haze Control/DTF16: il controllo torbidità della birra durante la filtrazione

Il modello Haze Control/DTF16 di Optek rileva la torbidità misurando un doppio angolo di diffusione della luce, a 11° e 90°, offrendo un controllo qualitativo molto preciso durante la filtrazione finale, indipendentemente dal colore o dalla variazione di colore del prodotto.

  • il canale a 11° è sensibile ai cambiamenti nelle dimensioni delle particelle e rileva immediatamente rotture del filtro o eventi anomali
  • il canale a 90° monitora costantemente la trasparenza della birra per garantirne la qualità

Installando il sensore a valle del filtro si individua tempestivamente un’eventuale rottura dello stesso, prevenendo il “fuori specifica” del prodotto. Per approfondire puoi anche leggere questo articolo.

Abbinando i modelli AS16-N o AF16-N a monte del filtro, è inoltre possibile monitorare la torbidità in ingresso per evitare intasamenti o sovraccarichi, oltre a ottimizzare il processo di controlavaggio misurando la torbidità dell’acqua, con conseguente risparmio di tempo, energia e risorse idriche.

Sensore Optek per il controllo della torbidità della birra installato su linea di processo

Dosaggio additivi e ottimizzazione del filtro

Il dosaggio degli additivi di filtrazione, come le farine fossili o il PVPP, può essere gestito con precisione grazie a un sensore Optek ad assorbimento o a diffusione di luce. Un dosaggio ottimizzato riduce costi e tempi di filtrazione garantendo comunque la qualità finale del prodotto. Utilizzando il canale di assorbimento a 0° del sensore DTF16, è inoltre possibile misurare la torbidità fino a 500 EBC, controllando così anche la preparazione dell’impacchettamento dell’elemento filtrante.

Torbidità in produzione: dal tino di filtrazione al bollitore

La valutazione della chiarezza del prodotto in uscita dal tino di filtrazione è tradizionalmente affidata al personale di fabbrica, ma oggi viene più efficacemente misurata con un torbidimetro a diffusione di luce modello TF16-N. Questo strumento monitora in continuo la concentrazione di solidi, deviando automaticamente il flusso verso il bollitore al raggiungimento della chiarezza desiderata.

Nei filtri pressa, lo stesso principio consente di valutare sia la qualità della filtrazione sia eventuali rotture, misurando concentrazioni molto basse con il segnale a 11° e campi più ampi con il fascio diretto, con allarmi automatici in caso di anomalie.

Campione di birra prelevato da un fermentatore in acciaio per la verifica della limpidezza

Separazione e gestione del lievito

Anche nei separatori centrifughi il controllo torbidità gioca un ruolo chiave: un fotometro ad assorbimento NIR in uscita permette di attivare gli scarichi solo quando viene effettivamente rilevato lievito, mentre un secondo sensore in ingresso consente di valutare in tempo reale il carico di solidi, prevenendo blocchi macchina e ottimizzando la resa della centrifuga.

OTTIENI ORA qualità e risparmio PER IL TUO BIRRIFICIO

Che si tratti di filtrazione, separazione o gestione del lievito, un efficace controllo torbidità della birra consente di ridurre sprechi di acqua, energia e prodotto, assicurando al contempo una qualità costante e riconoscibile dal consumatore in ogni lotto prodotto.

Primo piano di birra chiara con schiuma, esempio di limpidezza e qualità del prodotto finito
Limpidezza e qualità costante sono il risultato diretto di un controllo torbidità efficace

I sensori e i sistemi Optek per il controllo torbidità della birra sono disponibili da noi di Tecnova HT. Contattaci per una consulenza personalizzata e scopri la soluzione più adatta al tuo impianto. Seguici anche su LinkedIn.