
EDIT PROCESS CONTROL, società del gruppo francese CEFEM, è una realtà dedita al miglioramento dell’efficienza dei processi produttivi industriali che, grazie alla sua competenza sviluppata in oltre 20 anni di installazioni in giro per il mondo, all’interno del suo stabilimento con sede a sud di Bordeaux, progetta ed ingegnerizza sistemi di misura e controllo della portata e di parametri analitici specifici.
Di quali sistemi di misura parliamo?
-
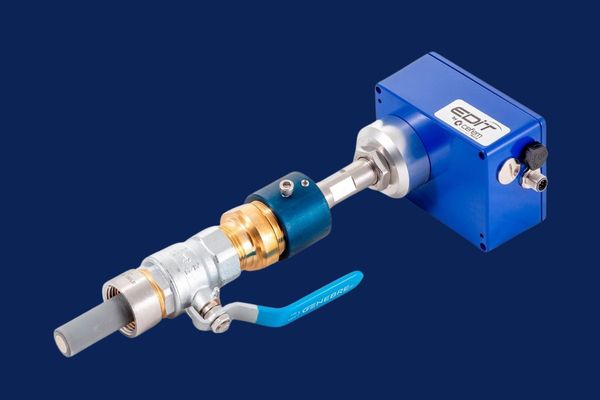
Flow Range che utilizza le microonde per la misura di portata di solidi quali carbone, talco, calce, sabbia, segatura, farina.
-
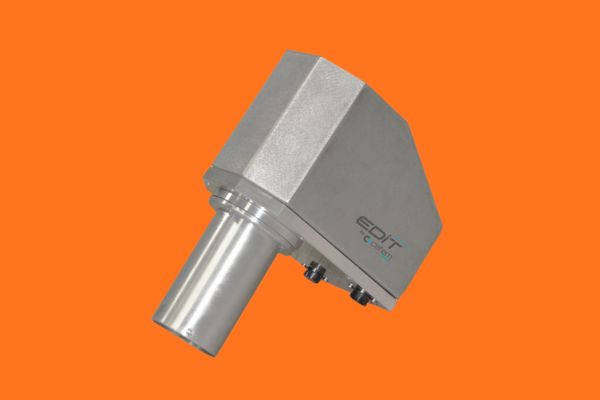
Nir Range che opera nel vicino infrarosso per la misura di concentrazione di umidità, materia grassa, proteine, collagene.
Dove EDIT PROCESS CONTROL può realmente migliorare l’efficienza e la sostenibilità?
Sicuramente almeno nei seguenti:
- industria produzione ceramiche e mattoni: misura argilla in ingresso, portata segatura e trucioli come additivi o combustibile
- trattamento acqua e riutilizzo fanghi: concentrazione acqua nei granuli, portata bicarbonato per sua iniezione abbattimento acidi
- fabbricazione pellets: concentrazione acqua ingresso ed uscita essiccatori
- power generation da biomassa: portata ceneri, portata carboni attivi per abbattimento diossine
- industria alimentare: concentrazione di umidità, materia grassa, proteine, collagene
- produzione carta, cartone e nastro carta: misura umidità, rivestimento e spessore colla
Dove misura Edit Process Control: tre schemi dalla pratica
Pellet ed energia dal legno
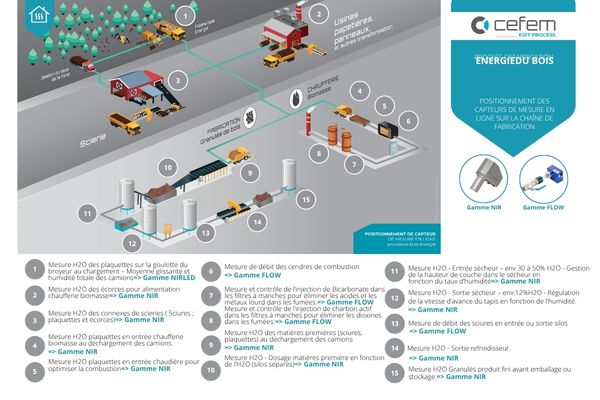
Lo schema segue il legno dal bosco alla caldaia e al pellet, e indica 15 punti in cui i sensori Cefem misurano l’umidità (gamma NIR) o la portata (gamma FLOW).
Si parte dalla materia prima: il NIR legge l’umidità del cippato sullo scivolo della cippatrice, dei sottoprodotti di segheria (segatura, cippato, cortecce), delle cortecce che alimentano la centrale e dei camion allo scarico, con una media mobile che dà l’umidità totale del carico (punti 1-4 e 9; il punto 1 usa la versione NIRLED).
In centrale a biomassa l’umidità del cippato in ingresso alla caldaia (5) serve a ottimizzare la combustione, mentre il FLOW misura la portata delle ceneri (6) e controlla l’iniezione di bicarbonato (7) e di carbone attivo (8) nei filtri a maniche, per eliminare acidi, metalli pesanti e diossine dai fumi.
Nella linea del pellet il NIR regola il dosaggio delle materie prime in base all’umidità, a silos separati (10). Poi gestisce l’altezza dello strato nell’essiccatore, dove il materiale entra con il 30-50% di acqua (11), e la velocità del nastro in uscita, quando è intorno al 12% (12).
Il FLOW misura la portata della segatura in entrata o in uscita dai silos (13). Infine il NIR controlla l’umidità all’uscita del raffreddatore (14) e quella del pellet finito prima dell’imballaggio o dello stoccaggio (15).
Tegole e mattoni
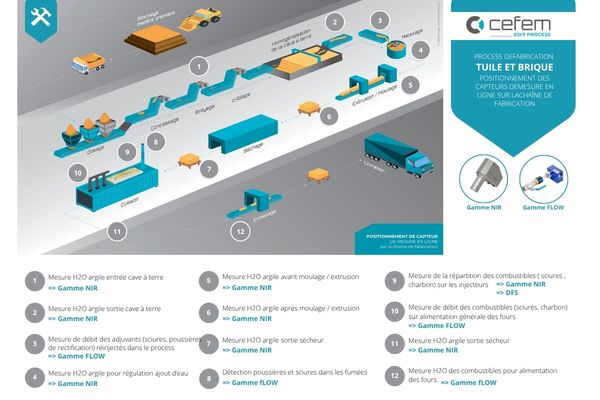
Lo schema segue la produzione di tegole e mattoni dal deposito dell’argilla alla consegna, con 12 punti di misura NIR (umidità) e FLOW (portata). L’argilla viene dosata, frantumata, macinata e vagliata, poi riposa nella fossa di maturazione che la omogeneizza: il NIR ne misura l’umidità in ingresso (1) e in uscita (2), per sapere cosa cambia in quel passaggio. Il FLOW misura la portata degli additivi, cioè segatura e polveri di rettifica, che vengono reinseriti nel processo (3).
Nell’impastatrice il NIR legge l’umidità per regolare l’aggiunta d’acqua (4), e la stessa misura si ripete prima (5) e dopo (6) lo stampaggio o l’estrusione, così sai quanta acqua porti all’essiccatore. All’uscita dell’essiccatore l’umidità si controlla di nuovo (7 e 11).
Sul forno ci sono quattro misure: il FLOW rileva polveri e segatura nei fumi (8) e misura la portata dei combustibili, segatura e carbone, sull’alimentazione generale (10). Il NIR e la gamma DFS misurano la ripartizione dei combustibili sugli iniettori (9), e un ultimo punto controlla l’umidità dei combustibili in alimentazione ai forni (12).
Zucchero
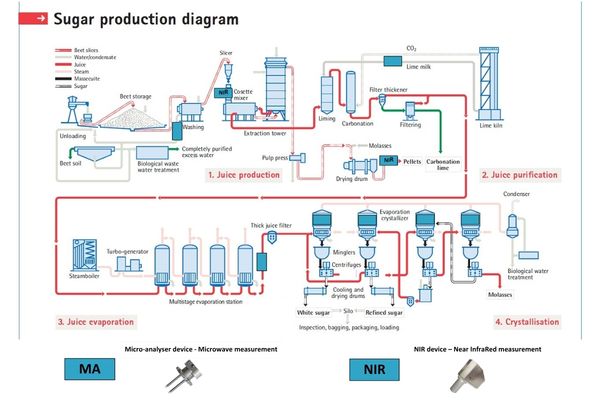
Lo schema mostra le quattro fasi della produzione dello zucchero da barbabietola e due tipi di sensore Cefem: il NIR, che misura nel vicino infrarosso, e il micro-analizzatore MA, che misura con le microonde.
Nella produzione del succo le barbabietole vengono scaricate, lavate (un MA sta sul lavaggio), tagliate in cossette e portate al miscelatore, dove c’è un NIR, e poi alla torre di estrazione. La polpa residua passa per la pressa e per il tamburo di essiccazione, dove con la melassa diventa pellet, controllato da un secondo NIR.
Nella purificazione il succo viene trattato con calce (calcitazione) e anidride carbonica (carbonatazione) e poi filtrato: la calce arriva dal forno e il latte di calce è monitorato da un MA. Nell’evaporazione il succo attraversa la stazione multistadio, alimentata dal vapore della caldaia e del turbogeneratore, e all’uscita un MA lo controlla prima del filtro del succo denso.
Nella cristallizzazione ognuno dei quattro cristallizzatori a evaporazione ha il suo MA; le centrifughe separano i cristalli dalla melassa e lo zucchero bianco o raffinato viene raffreddato, asciugato, inviato al silo, ispezionato, insaccato e caricato.
COME FUNZIONANO QUESTI STRUMENTI PER MIGLIORARE IL TUO PROCESSO?
Flow Range: la portata con l’effetto Doppler
Il Dynamic Flow si basa sull’effetto Doppler: un sensore emette microonde e legge come cambia il segnale quando incontra materiale in movimento.
- il sensore emette un segnale a microonde e crea un campo elettromagnetico all’interno del tubo.
- le particelle che attraversano il campo producono un segnale che varia in ampiezza e in frequenza.
- da quel segnale, con un’analisi matematica e una calibrazione con misure reali, si ricava la velocità del flusso.
Il Dynamic Flow può lavorare in due modi:
- come misuratore di portata, per sapere quanto materiale passa.
- come flussostato, per sapere solo se passa. Si imposta una soglia tra 0 e 100% del flusso, e lo switch scatta quando il sensore rileva un valore sopra o sotto quella soglia.
Nir Range: la composizione con l’infrarosso
Il Nir Range funziona per spettroscopia di assorbimento a infrarossi. Ogni componente ha un’impronta spettrale nota: misurando quanto assorbe a certe lunghezze d’onda si ricava quanto ce n’è nel materiale.
- una sorgente a infrarossi illumina il campione, passando attraverso filtri interferenziali che lasciano passare solo le lunghezze d’onda utili.
- la luce che il materiale rimanda indietro, detta retrodiffusa, viene raccolta da uno specchio parabolico.
- lo specchio concentra la luce su un sensore.
- dai valori misurati, correlati a una calibrazione, si ricava la concentrazione del componente cercato.
Tecnici in campo per start-up e assistenza: EDIT CARE
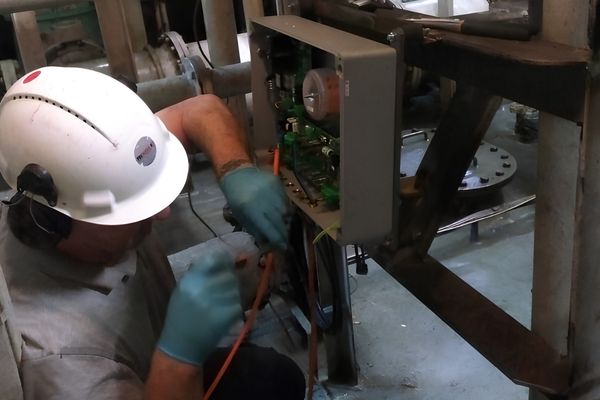
Il programma di assistenza EDIT CARE è stato progettato per consentirvi di sfruttare al meglio le potenzialità di ciascuno dei nostri strumenti di misura. Tutti i nostri contratti sono stati studiati e progettati per supportarvi quotidianamente, per facilitarvi l’utilizzo dei nostri prodotti e garantirvi un funzionamento ottimale. Sia che scegliate di stipulare un contratto di manutenzione e/o assistenza o semplicemente necessitate un singolo intervento una tantum questi servizi sono pienamente in linea con i nostri standard ISO 9001.
EDIT PROCESS CONTROL non consegna la solita scatola con lo strumento ma segue passo passo sia lo studio di fattibilità, sia l’installazione sia l’avviamento che la validazione di ogni sistema.